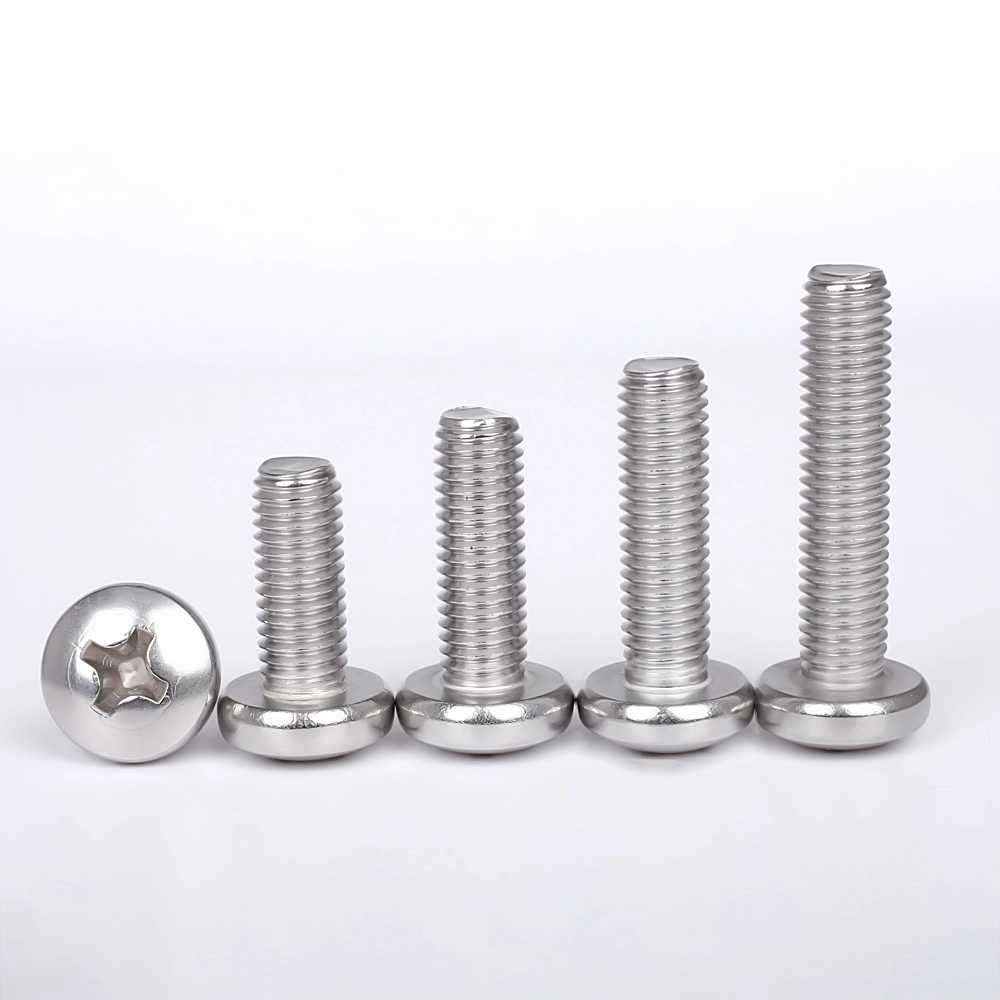
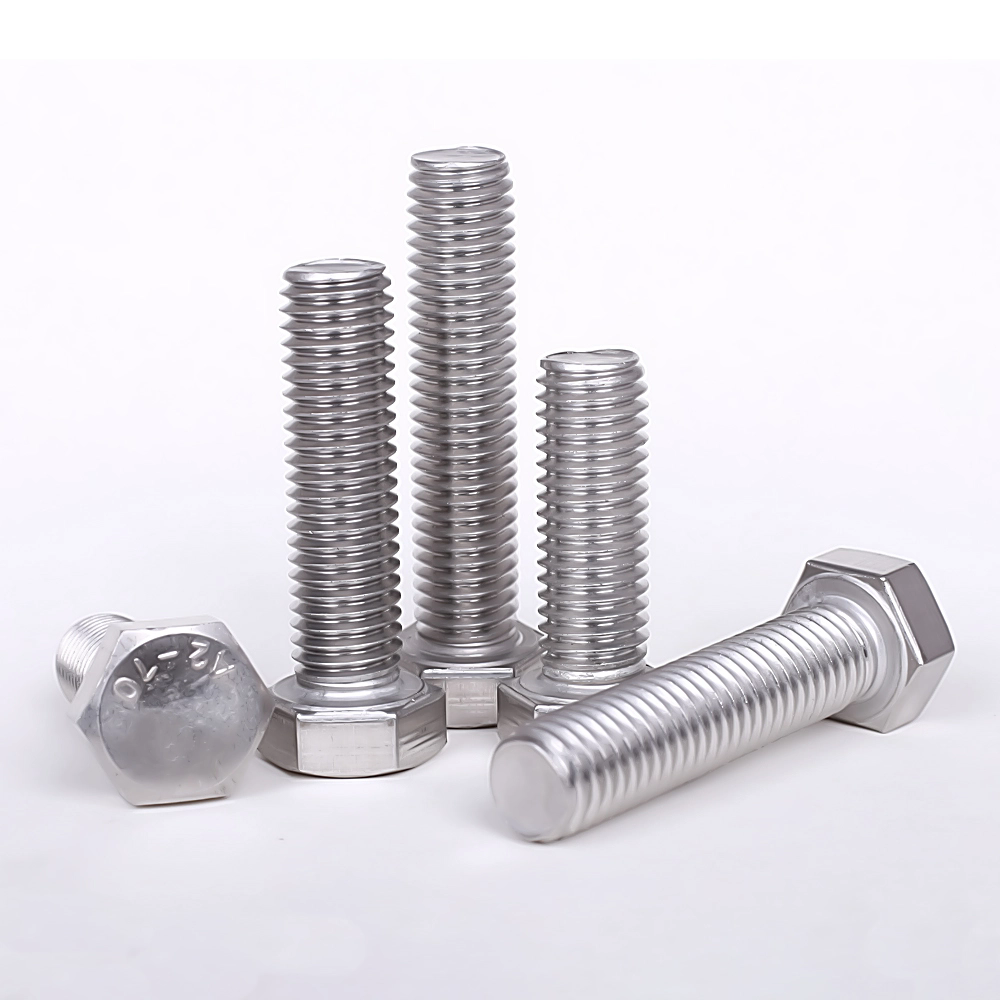
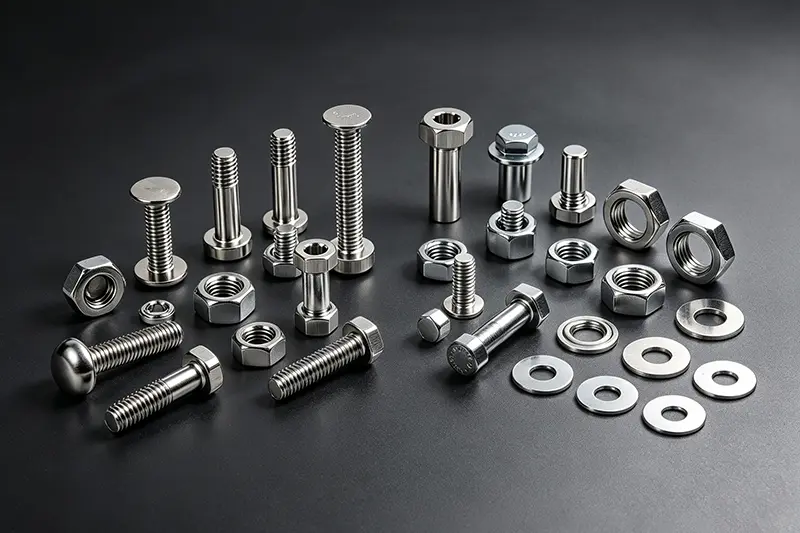
پیچ و مهرهبه پیچ و مهره های فولاد کربن معمولی، پیچ و مهره های با استحکام بالا (درجه های 8.8، 10.9 و 12.9) و پیچ های فولادی ضد زنگ طبقه بندی می شوند. در حالی که فرآیندهای تولید اولیه تا حد زیادی مشابه هستند، پیچهای با استحکام بالا به یک مرحله عملیات حرارتی اضافی نیاز دارند، در حالی که پیچهای فولادی ضد زنگ تحت ترشی و غیرفعال شدن قرار میگیرند.
I. بازرسی مواد خام ورودی
مواد اولیه: میله سیم (فولاد سیم پیچ)؛ گریدهای مواد عبارتند از Q235، 45#، 40Cr، 35CrMo، و فولاد ضد زنگ 304/316.
بازرسی بصری: ترک خوردگی، زنگ زدگی یا لایه لایه شدن سطح را بررسی کنید.
تست فیزیکوشیمیایی: تجزیه و تحلیل طیفی مواد، استحکام کششی و سختی.
تأیید ابعاد: اطمینان حاصل کنید که قطر سیم با مشخصات پیچ و مهره مطابقت دارد.
II. نقشه کشی سیمی (طراحی سرد)
قطر میله سیم اولیه بسیار بزرگ است و باید به قطر استاندارد استاندارد کشیده شود.
ترشی: غوطه وری در اسید هیدروکلریک برای از بین بردن رسوب سطح و زنگ زدگی.
خنثی سازی، شستشو با آب و فسفاته کردن: تشکیل یک فیلم فسفات روان کننده روی سطح.
صابون سازی: استفاده از پودر روان کننده برای کاهش سایش در قالب های سرد.
کشش سرد: چندین گذر کشیدن برای کاهش قطر سیم به اندازه پردازش هدف.
سیم پیچی: سیم در سیم پیچ ها پیچیده می شود و برای سرد شدن آماده می شود.
III. هدینگ سرد (فرایند هسته: تشکیل سر پیچ و قسمت خالی ساقه در یک عملیات)
از یک ماشین سرسرد چند ایستگاهی استفاده می کند. تشکیل از طریق اکستروژن در دمای اتاق (بدون گرما) اتفاق می افتد.
تغذیه و برش: استوک سیم به طول کل پیچ مورد نیاز بریده می شود.
پانچ اول (پیش هدینگ): اکستروژن اولیه برای تشکیل شکل سر.
پانچ دوم (سرفصل پایان): سر شش گوش، سر گرد یا سر تابه را تشکیل می دهد. به طور همزمان قطر ساقه را کاهش می دهد و پخ را تشکیل می دهد.
Ejection: یک پیچ و مهره ساق صاف (بدون رزوه) تولید می کند.
کنترل عیب: ترک خوردگی سر، سرهای خارج از مرکز، طول ساق پاهای ناسازگار و فرز را بررسی می کند.
IV. نورد نخ (پردازش نخ)
با نورد رزوه ای (برای پیچ و مهره های با دقت بالا و استحکام بالا) در مقابل نورد رزوه قالب تخت (برای پیچ و مهره های استاندارد) متمایز می شود.
بارگذاری خالی، موقعیت یابی و بستن.
دو قالب نورد رزوه ای در مقابل یکدیگر می چرخند تا رزوه های استاندارد خارجی را روی ساقه بیرون آورند.
بازرسی گیج رزوه (Go/No-Go): دقت رزوه را تضمین می کند.
سوراخ زدایی: جدا کردن سوراخ ها از لبه های نخ.
V. عملیات حرارتی (فقط برای استحکام بالا مورد نیاز استپیچ و مهره، درجه 4.8 و بالاتر; اختیاری برای پیچ های استاندارد درجه 4.8)
هدف: افزایش استحکام، سختی و چقرمگی، دستیابی به... 8.8/10.9/12.9 درجه های قدرت
1. خاموش کردن
در یک کوره تسمه مشبک تا دمای 800 تا 900 درجه سانتیگراد گرم می شود و به دنبال آن خنک شدن سریع روغن برای افزایش سختی انجام می شود.
2. معتدل کردن
برای کاهش تنش های داخلی و جلوگیری از شکستگی شکننده، دوباره گرم شده و در دمای متوسط نگهداری می شود.
3. خنک کننده و تخلیه
بازرسی سختی و ریزساختار پس از عملیات حرارتی؛ قطعات ناسازگار دوباره کار می شوند.
VI. درمان سطح (محافظت در برابر خوردگی/زنگ، فرآیند انتخاب شده بر اساس الزامات)
1. الکترو گالوانیزه (پیچ و مهره های استاندارد)
چربی زدایی ← ترشی ← فعال سازی ← روکش روی ← غیرفعال سازی (آبی-سفید، رنگین کمانی، سیاه) → آب بندی
مزایا: هزینه کم. معایب: حساس به شکنندگی هیدروژن در دماهای بالا. الکترو گالوانیزه برای پیچ و مهره های 10.9/12.9 با مقاومت بالا ممنوع است.
2. گالوانیزه گرم (صنعت برق و پیچ و مهره های سنگین در فضای باز)
ترشی و روان کردن ← غوطه وری روی در دمای بالا. پوشش ضخیم، مقاومت در برابر خوردگی عالی؛ نخ ها نیاز به تمیز کردن پس از فرآیند دارند.
3. Dacromet / Geomet (برای پیچ و مهره های با استحکام بالا)
بدون شکنندگی هیدروژنی؛ مقاومت برتر در برابر زنگ زدگی در مقایسه با گالوانیزه؛ مقاوم در برابر اسپری نمک؛ انتخاب اصلی برای انرژی های جدید و قطعات خودرو با استحکام بالا.
4. سیاه شدن / آبی (پیچ و مهره های داخلی ارزان قیمت)
اکسیداسیون قلیایی؛ فقط حفاظت کوتاه مدت از زنگ زدگی؛ بدون لایه پوشش
5. فولاد ضد زنگ خاص: ترشی و غیرفعال کردن
مقیاس / اکسیدهای پردازش را حذف می کند. مقاومت در برابر زنگ زدگی فولاد ضد زنگ را افزایش می دهد.
بازرسی ابعادی: طول کل، عرض هگزا در سراسر تخت، ضخامت، قطر بیرونی نخ.
بررسی نقاط مکانیکی: استحکام کششی، استحکام تسلیم، سختی، تست گشتاور.
دستگاه مرتب سازی نوری: مرتب سازی خودکار برای حذف قطعات معیوب.
هشتم. پخت هیدروژن ریلیف (اجباری برای پیچ و مهره های گالوانیزه با مقاومت بالا)
برای از بین بردن شکنندگی هیدروژن و جلوگیری از شکستگی ناشی از استرس، در دمای 200 تا 230 درجه سانتیگراد به مدت 2 تا 4 ساعت ظرف 24 ساعت پس از آبکاری پخته می شود.
IX بسته بندی و انبارداری
بسته بندی شده بر اساس مشخصات و درجه؛ دارای برچسب (مشخصات، قدرت، مواد، شماره دسته). بسته بندی ضد رطوبت؛ انبارداری و حمل و نقل.
ما از کوکی ها استفاده می کنیم تا تجربه مرور بهتری به شما ارائه دهیم، ترافیک سایت را تجزیه و تحلیل کنیم و محتوا را شخصی سازی کنیم. با استفاده از این سایت، شما با استفاده ما از کوکی ها موافقت می کنید.
سیاست حفظ حریم خصوصی