زبان
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

آیا اختلالات مونتاژ خودکار می تواند ناشی از تغییرات دسته ای پیچ ماشین هد سر متقاطع GB818 باشد؟
2026-09-11
خریداران OEM Electronics و توزیع کنندگان اتصال دهنده های صنعتی اغلب کیفیت پیچ ماشین را با بازرسی نمونه دستی تأیید می کنند. نمونههای اولیه دستچین شده، بررسیهای ابعادی و تست پیچگوشتی دستی را پشت سر میگذارند. چندین انحراف ظریف در سطح دسته در طول نمونهبرداری دستی نامرئی میمانند، فقط زمانی که قطعات وارد خطوط مونتاژ خودکار پرسرعت شوند، سطح را نشان میدهند، که باعث توقف برنامهریزی نشده خط و هزینه اضافی برای کار مجدد میشود.
چهار انحراف مرتبط با خط مونتاژ به ندرت در برگههای داده استاندارد برجسته میشوند:
- رانش پروفیل متقاطع که باعث بادامک کردن متناوب بیت درایور تحت گشتاور تولید می شود
- ساییدگی ابزار نورد نخ باعث ایجاد تناسب نخ ناسازگار در تعداد زیادی تولید می شود.
- مقادیر اصطکاک جابهجایی ضخامت پوشش سطحی برای ایستگاههای کنترلشده با گشتاور
- اعداد حرارتی مواد خام جدا شده و گواهیهای نمونه اولیه را برای دستههای ارسال شده نامعتبر میکند
سازگاری هندسه متقاطع برای رانندگی خودکار با سرعت بالا
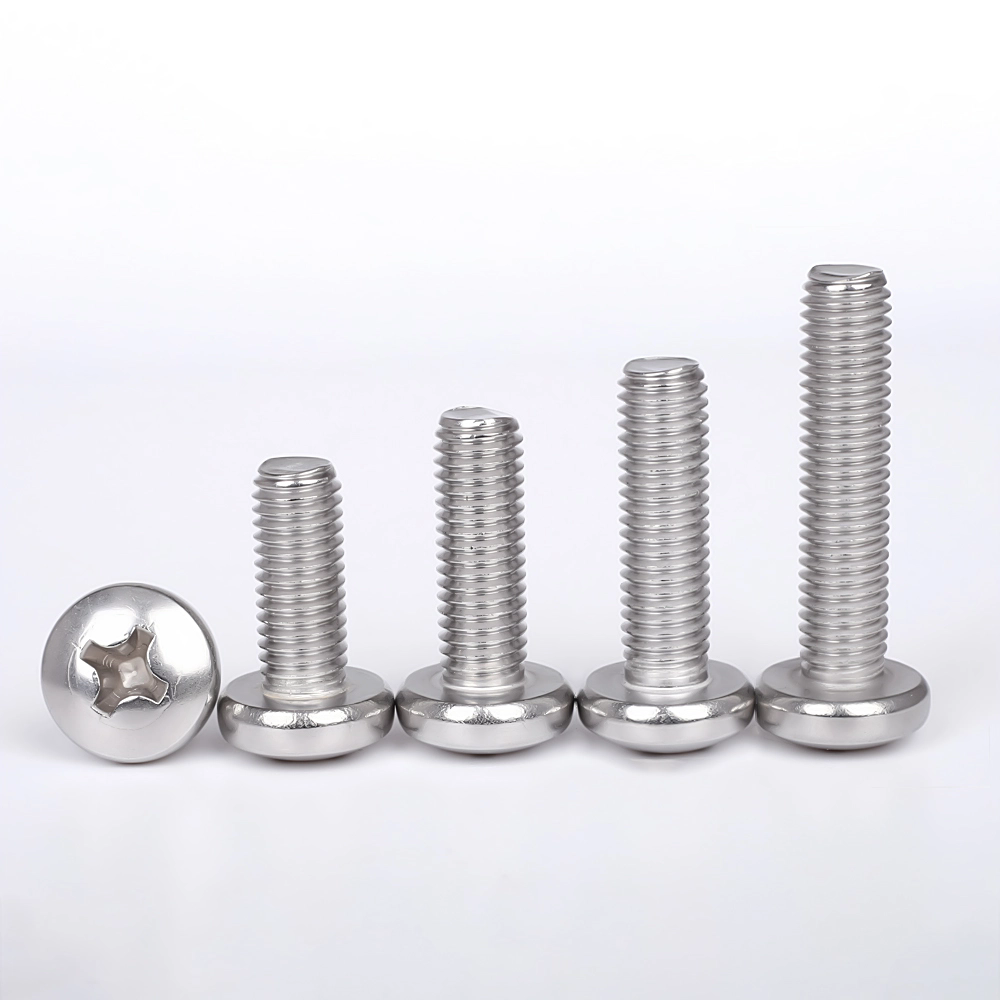
آزمایش نمونه دستی ایرادات جزئی شکل فرورفتگی متقاطع را تحمل می کند. ابزارهای مونتاژ رباتیک پروفیلهای زمان گشتاور ثابت را اعمال میکنند. رانش ابعادی فرورفتگی کوچک سطح تماس بیت را تغییر می دهد. حتی پیچهایی که از بازرسی بصری استاتیک عبور میکنند، در خطوط تولید بادامکهای مکرر، ساییدگی بیت و مجموعههای رد میشوند.
- اسکن دوره ای پروفیل نوری هندسه فرورفتگی متقاطع از طریق هر کمپین تولید
- آزمایش چرخه گشتاور مونتاژ خودکار شبیه سازی شده با استفاده از انواع بیت راننده مشخص شده توسط مشتری
سختافزار Wanluo بررسیهای نقطهای نمایه فرورفتگی را فراتر از ظاهر ساده بصری انجام میدهد، و بسیاری از مواردی را که در معرض خطر دوربینبرداری مونتاژ رباتیک هستند، قبل از بستهبندی برای سفارشهای صادراتی فیلتر میکند.
پایداری متناسب با نخ تحت پیشرفت ابزار تولید انبوه - سایش
پیچهای اولیه با قالبهای نورد رزوهای کاملاً جدید تولید میشوند. پس از چرخه میلیونها قطعه، سطوح قالب به تدریج تخریب میشوند. ابعاد تکی پیچ ممکن است همچنان در باندهای تحمل کششی قرار بگیرند، اما تغییرات نمایه تجمعی باعث ایجاد رفتار نوسانی درگیر شدن با رزوه می شود.
چنین انحراف ظریفی در طول آزمایشهای دستی تکپیچ چیزی نشان نمیدهد، اما در هنگام وارد کردن مداوم به سوراخهای محفظه ضربهخورده روی وسایل خودکار، رزوههای متقاطع یا جفتگیری سفت را به همراه میآورد.
- اجرای آستانه های ماشه حجم تولید برای تهویه مجدد قالب رزوه ای
- نمونهگیری گیج GO-NO-GO همراه با تأیید بخشی از نمایه رشته در هر شیفت
پراکندگی ضخامت پوشش عملکرد کشش گشتاور را تغییر می دهد
بسیاری از خریداران فقط نوع پوشش را بدون تعریف تغییرات ضخامت مجاز مشخص می کنند. ناهمواری لایه روی یا غیرفعال سازی ضریب اصطکاک سطح را تغییر می دهد. در ایستگاههای مونتاژ قفل شده با گشتاور، گشتاور برنامهریزیشده یکسان، نیروی گیره واقعی بسیار متفاوتی ایجاد میکند.
برخی از دستهها در نهایت تحت گیره هستند و مستعد شل شدن لرزش حین کار هستند. برخی دیگر خطر نوار رزوه را در طول سفت کردن ربات ایجاد می کنند، حتی اگر هر پیچ از نظر بصری یکنواخت به نظر برسد.
- اندازه گیری ضخامت پوشش چند نقطه ای پوشش ریشه های نخ و مناطق انتقال سر به ساقه
- اعتبار سنجی نیمکت کشش گشتاور که پارامترهای ایستگاه مونتاژ تولید واقعی را نشان می دهد
قابلیت ردیابی مقدار حرارت مواد خام که شواهد نمونه را از کالاهای فله جدا می کند
گزارشهای آزمایش مواد عمومی از مجموعههای نمونه اولیه نمیتوانند محمولههای تولید انبوه را برای ممیزیهای OEM صنعتی نشان دهند. برخی از تامین کنندگان اتصال دهنده از اسناد قدیمی نمونه MTR برای دوره های تولید بعدی بدون ارجاع متقابل اعداد حرارتی واقعی فولاد استفاده می کنند.
برای پروژههای الکترونیکی و لوازم خانگی که مشمول قوانین ردیابی اجزا هستند، این عدم تطابق اسناد میتواند پذیرش QA کالاهای ورودی را مستقل از عملکرد مکانیکی پیچهای فیزیکی مسدود کند.
- کدهای دسته ای کالاهای تمام شده را مستقیماً به شماره های مربوط به بخش حرارتی کارخانه فولاد وصل کنید.
- به جای توزیع گواهینامه های نمونه اولیه بدون تاریخ، گزارش های مواد انگلیسی زبان خاص پروژه را صادر کنید
چک لیست بند فنی فشرده برای خرید اتصال دهنده ها که خطوط خودکار را هدف قرار می دهد
- اضافه کردن هندسه فرورفتگی متقاطع و نیازهای چرخه گشتاور رباتیک شبیه سازی شده در مشخصات سفارش خرید
- تعریف تریگرهای تعمیر و نگهداری قالب thread-rolling-die و قوانین نمونه گیری تأیید نخ در حالت مختلط
- محدوده ضخامت پوشش مجاز به اضافه اعتبار سنجی کشش گشتاور را برای ایستگاه های مونتاژ کنترل شده با گشتاور مشخص کنید
- اجرای اسناد مرتبط با گرما؛ از استفاده مجدد از گزارش های مواد نمونه اولیه مستقل خودداری کنید
اخبار مرتبط
- چه چیزی باعث میشود پیچ T فولاد ضد زنگ یک انتخاب قابل اعتماد برای بست مدرن باشد؟
- چگونه یک پیچ ترکیبی سوکت شش گوش عملکرد بست را بهبود می بخشد؟
- چه اشتباهات تدارکاتی باعث شکست پروژه سیم طناب فولادی ضد زنگ می شود؟
- آیا نمونه های سطح کامل خطرات پروژه میدان پیچ انبساط درپوش مخروطی را پوشش می دهند؟
- چه چیزی یک پیچ لنگر بتنی فلنج شش گوش را برای ساخت و سازهای سنگین قابل اعتماد می کند؟